ИЩИТЕ ТО, ЧТО ВЫ ХОТИТЕ
Что на самом деле происходит внутри двухшнекового экструдера
Время:2026-09-30
В этом месяце на завод прибыл наш новый двухшнековый экструдер.
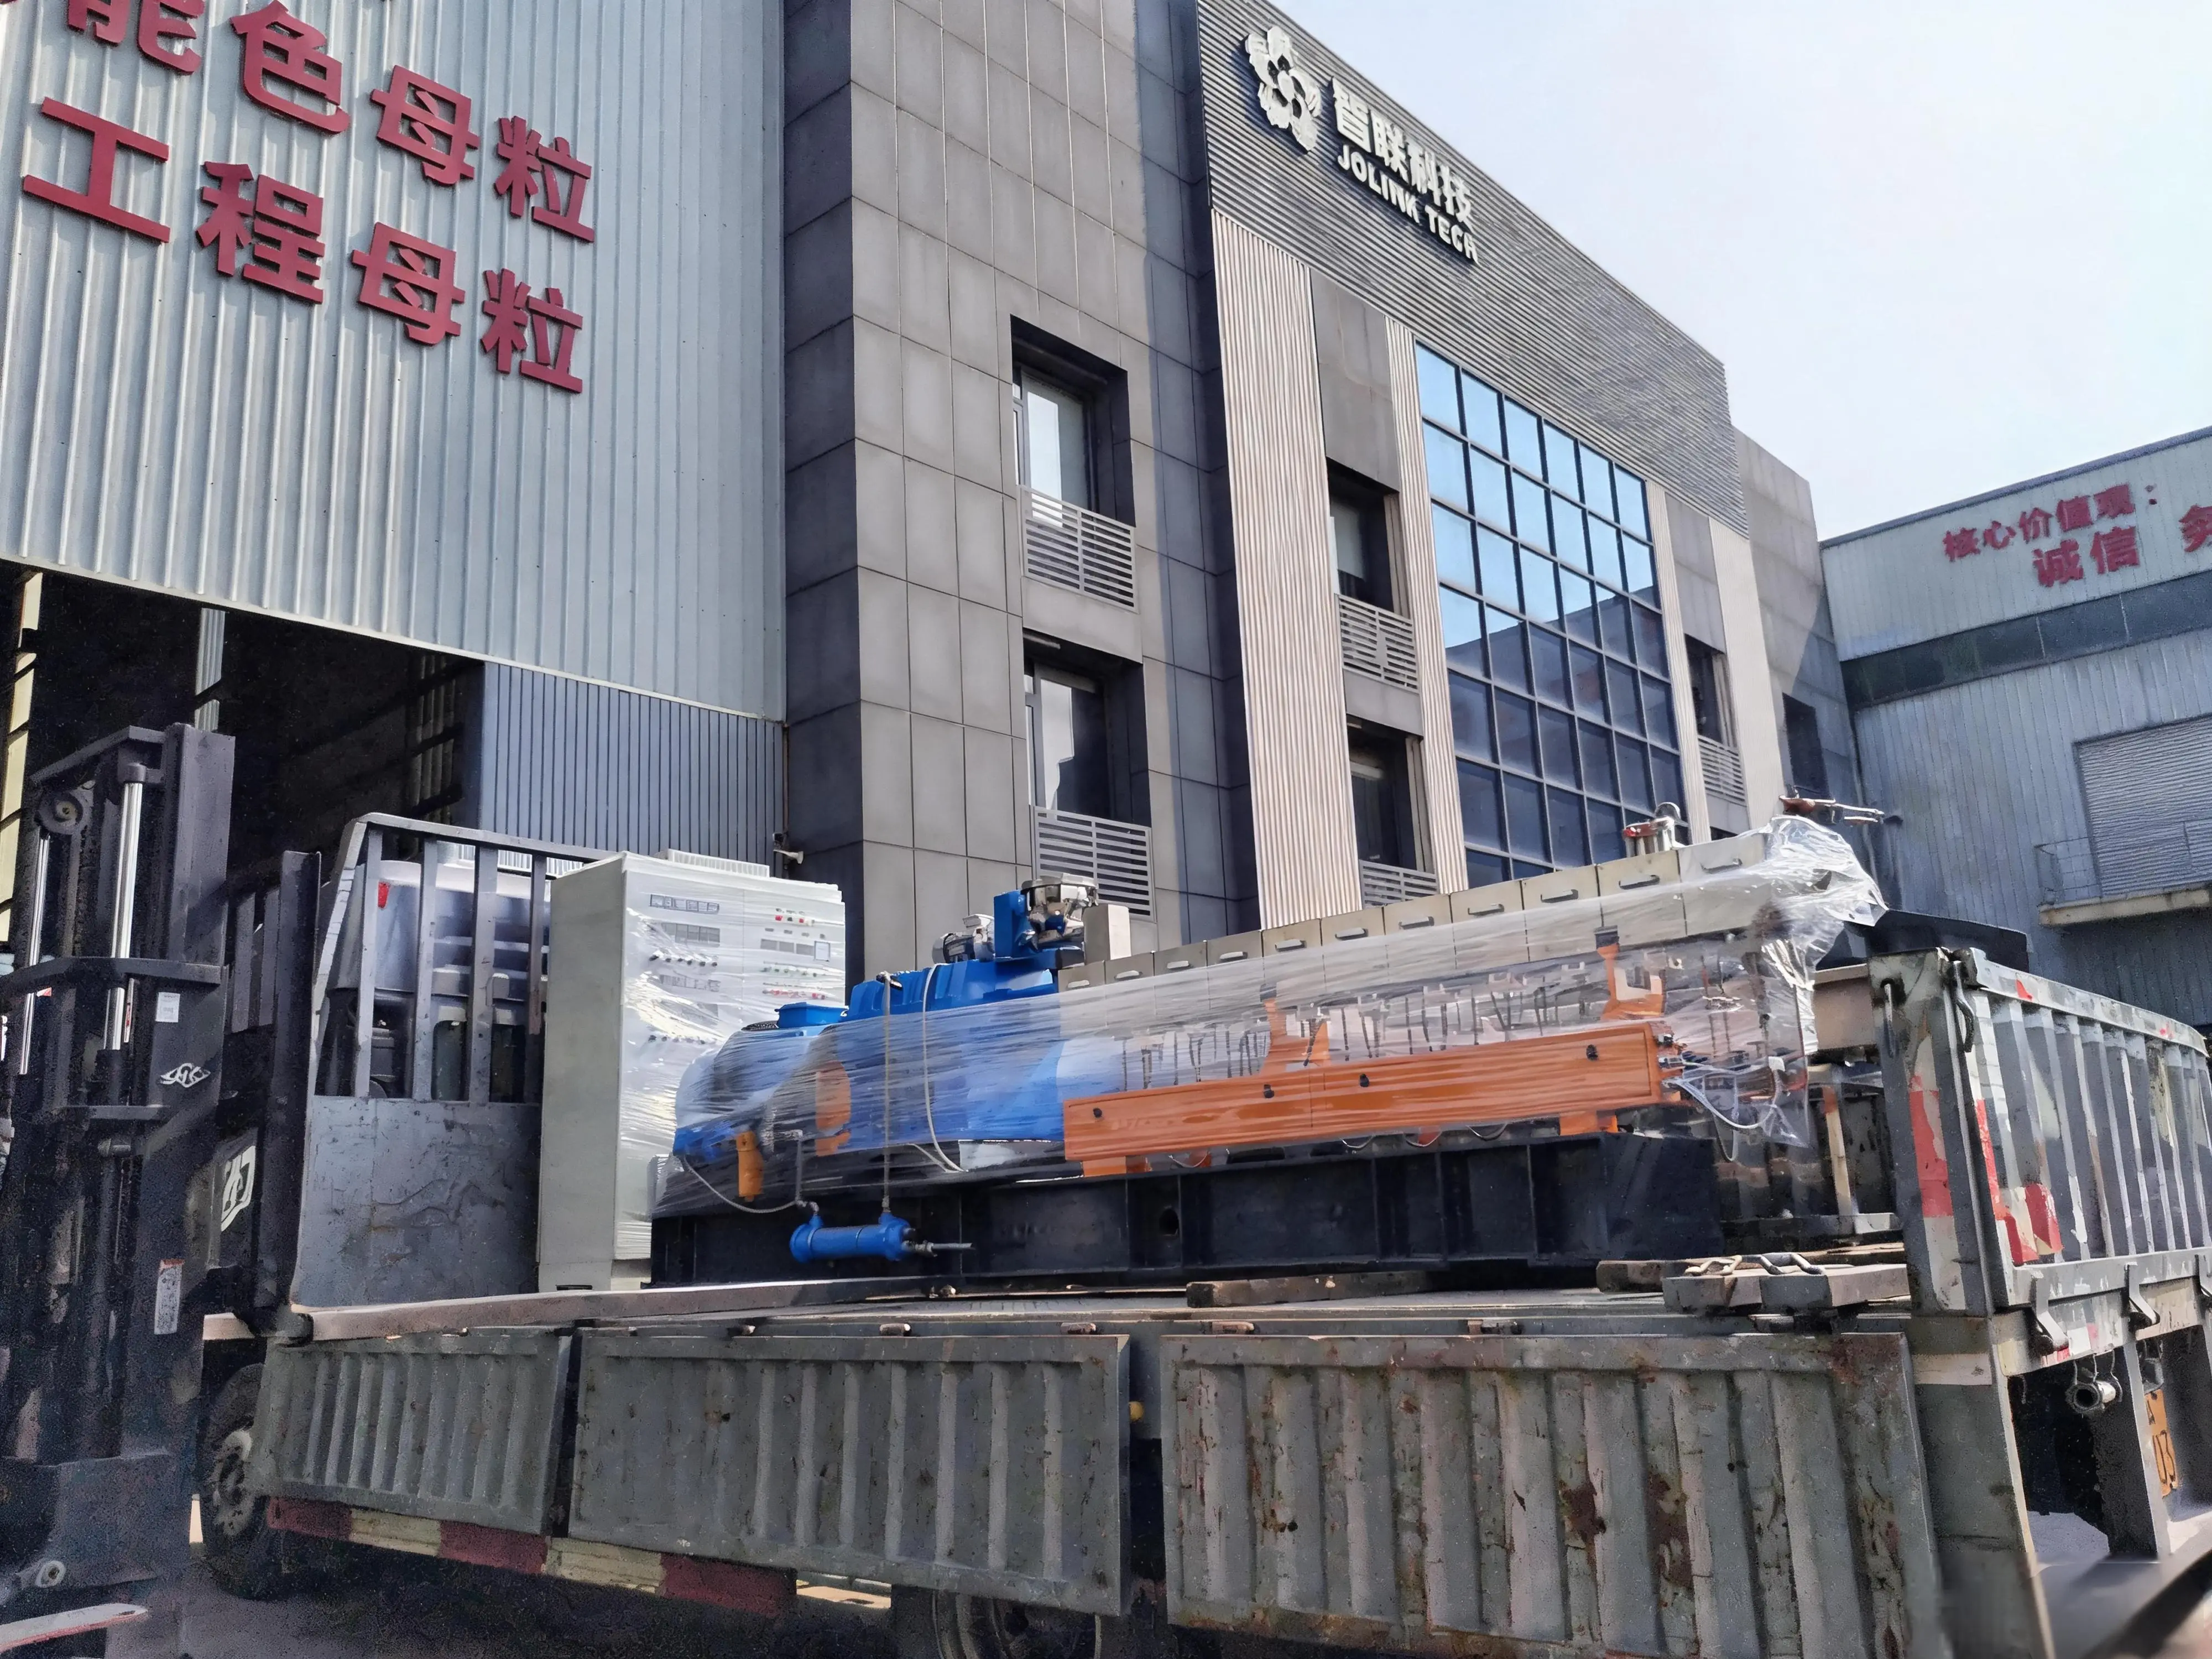
Монтаж, проводка, пуско-наладка - Мастерская было оживленное место.
Коллега спросил: что на самом деле меняет новый экструдер?
Чтобы ответить на это, полезно вернуться к одной черной грануле маточной смеси.
Что на самом деле происходит внутри двухшнекового экструдера от бункера до головки штампа?
Предварительное смешивание
Порошок загружается в высокоскоростной смеситель и смешивается в течение 1-2 минут.
Затем добавляют добавки для стадии покрытия, которая смачивает пигмент, и, наконец, добавляют базовую смолу и диспергирующий агент и смешивают в течение еще нескольких минут.
Если все заряжается сразу, пигмент никогда не увлажняется должным образом и не покрывается, что подрывает дисперсию.
Порошок также сильно накапливается на стенке и лопастях камеры смесителя - ошибка, которой стоит избегать при производстве маточной смеси.
Так что же происходит на каждом этапе и где? Вот путешествие, зона за зоной.
Зона подачи: прессование порошка
Технический углерод, смола-носитель и добавки поступают в бочку в виде сыпучего порошка.
Винт передает их вперед и уплотняет.
Температура бочки в этой зоне намеренно поддерживается низкой, поэтому материал не плавится преждевременно, а подача не соединяется.
Зона плавления: сажа получила первое покрытие
Нагрев бочки в сочетании с резьбовым сдвигом расплавляет несущую смолу, которая смачивает и инкапсулирует частицы сажи.
Углеродная сажа должна быть сначала инкапсулирована расплавом - только тогда дисперсия ниже по потоку что-то значит.
Зона дисперсионного смешивания: где материал обрабатывается сильнее всего
Замешивающие блоки расположены под углом 30 °, 45 °, 60 ° и 90 °.
Каждый раз, когда материал проходит один, он разделяется, растягивается и рекомбинируется.
Именно здесь распадаются агломераты сажи - от десятков микрон до субмикронного диапазона.
Почему одни черные суперконцентраты выглядят яркими и однородными, а другие полны черных пятнышек? В этой зоне проводится разделительная линия.
Распределительная зона смешивания: делая концентрацию равномерной
Как только агломераты распадаются, пигмент все еще должен равномерно распространяться по расплаву.
Сдвиг здесь сравнительно мягкий.
Цель - равномерное распределение, а не более жесткая стрижка.
Зона вакуумной вентиляции: удаление воздуха и влаги
Воздух, попавший в порошок, и поверхностная влага удаляются здесь.
Неполная вентиляция оставляет пустоты в гранулах, а последующие продукты заканчиваются пузырьками и пятнами на поверхности.
Зона создания давления и гомогенизации: сначала стабилизация
Винтовые элементы с обратным шагом создают давление и позволяют температуре и вязкости расплава стабилизироваться.
Любое колебание давления сразу же проявляется в неравномерном диаметре нити, а вместе с ним и размер гранул становится нестабильным.
Головка головки: формирование прядей, резка гранул
Расплав экструдируют в пряди (или гранулируют непосредственно в водяном кольце), затем охлаждают водой и нарезают на гранулы.
Итак, сколько раз материал действительно работал?
Считая в одиночку, что-то порядка тысячи раз.
Но более важный ответ - не счет. Все ли проходы одинаковы.
Несколько градусов температурного дрейфа или винтовая конфигурация, которая не соответствует рецептуре, и те же тысячи проходов могут привести к заметно меньшей дисперсии.
Изменение цвета от партии к партии, черные пятнышки и колебания индекса текучести расплава (MFI) обычно восходят именно к этому.
Вот почему мы инвестировали в новое оборудование. Так что же приносит новый двухшнековый экструдер?
* Винтовые конфигурации могут быть точно настроены по рецептуре, поэтому каждая гранула имеет как можно более последовательную историю сдвига.
* Более жесткий контроль температуры ствола уменьшает изменение партии, вызванное температурным дрейфом.
* Более высокий крутящий момент и пропускная способность сохраняют стабильность выхода даже при жестких графиках доставки.
Обновление оборудования не является обновлением само по себе.
Продукция клиентов становится все тоньше и рафинированнее, а их требования к качеству дисперсии и постоянству от партии к партии продолжают расти. Оборудование и технология процесса должны идти в ногу.
Следующий вопрос: теперь, когда работает новая линия, насколько на самом деле улучшилась дисперсия и насколько более однородны гранулы? В следующей статье мы позволим тестовым данным говорить.
О компании Jolink Tech - Jolink Tech специализируется на исследованиях, разработке и производстве черного маточной смеси, предоставляя последовательные черные решения для труб, пленок, литья под давлением и кабельных применений. Оставить комментарий или отправить нам сообщение запросить образцы и технические данные.
В этом месяце на завод прибыл наш новый двухшнековый экструдер.
Монтаж, проводка, пуско-наладка - Мастерская было оживленное место.
Коллега спросил: что на самом деле меняет новый экструдер?
Чтобы ответить на это, полезно вернуться к одной черной грануле маточной смеси.
Что на самом деле происходит внутри двухшнекового экструдера от бункера до головки штампа?
Предварительное смешивание
Порошок загружается в высокоскоростной смеситель и смешивается в течение 1-2 минут.
Затем добавляют добавки для стадии покрытия, которая смачивает пигмент, и, наконец, добавляют базовую смолу и диспергирующий агент и смешивают в течение еще нескольких минут.
Если все заряжается сразу, пигмент никогда не увлажняется должным образом и не покрывается, что подрывает дисперсию.
Порошок также сильно накапливается на стенке и лопастях камеры смесителя - ошибка, которой стоит избегать при производстве маточной смеси.
Так что же происходит на каждом этапе и где? Вот путешествие, зона за зоной.
Зона подачи: прессование порошка
Технический углерод, смола-носитель и добавки поступают в бочку в виде сыпучего порошка.
Винт передает их вперед и уплотняет.
Температура бочки в этой зоне намеренно поддерживается низкой, поэтому материал не плавится преждевременно, а подача не соединяется.
Зона плавления: сажа получила первое покрытие
Нагрев бочки в сочетании с резьбовым сдвигом расплавляет несущую смолу, которая смачивает и инкапсулирует частицы сажи.
Углеродная сажа должна быть сначала инкапсулирована расплавом - только тогда дисперсия ниже по потоку что-то значит.
Зона дисперсионного смешивания: где материал обрабатывается сильнее всего
Замешивающие блоки расположены под углом 30 °, 45 °, 60 ° и 90 °.
Каждый раз, когда материал проходит один, он разделяется, растягивается и рекомбинируется.
Именно здесь распадаются агломераты сажи - от десятков микрон до субмикронного диапазона.
Почему одни черные суперконцентраты выглядят яркими и однородными, а другие полны черных пятнышек? В этой зоне проводится разделительная линия.
Распределительная зона смешивания: делая концентрацию равномерной
Как только агломераты распадаются, пигмент все еще должен равномерно распространяться по расплаву.
Сдвиг здесь сравнительно мягкий.
Цель - равномерное распределение, а не более жесткая стрижка.
Зона вакуумной вентиляции: удаление воздуха и влаги
Воздух, попавший в порошок, и поверхностная влага удаляются здесь.
Неполная вентиляция оставляет пустоты в гранулах, а последующие продукты заканчиваются пузырьками и пятнами на поверхности.
Зона создания давления и гомогенизации: сначала стабилизация
Винтовые элементы с обратным шагом создают давление и позволяют температуре и вязкости расплава стабилизироваться.
Любое колебание давления сразу же проявляется в неравномерном диаметре нити, а вместе с ним и размер гранул становится нестабильным.
Головка головки: формирование прядей, резка гранул
Расплав экструдируют в пряди (или гранулируют непосредственно в водяном кольце), затем охлаждают водой и нарезают на гранулы.
Итак, сколько раз материал действительно работал?
Считая в одиночку, что-то порядка тысячи раз.
Но более важный ответ - не счет. Все ли проходы одинаковы.
Несколько градусов температурного дрейфа или винтовая конфигурация, которая не соответствует рецептуре, и те же тысячи проходов могут привести к заметно меньшей дисперсии.
Изменение цвета от партии к партии, черные пятнышки и колебания индекса текучести расплава (MFI) обычно восходят именно к этому.
Вот почему мы инвестировали в новое оборудование. Так что же приносит новый двухшнековый экструдер?
* Винтовые конфигурации могут быть точно настроены по рецептуре, поэтому каждая гранула имеет как можно более последовательную историю сдвига.
* Более жесткий контроль температуры ствола уменьшает изменение партии, вызванное температурным дрейфом.
* Более высокий крутящий момент и пропускная способность сохраняют стабильность выхода даже при жестких графиках доставки.
Обновление оборудования не является обновлением само по себе.
Продукция клиентов становится все тоньше и рафинированнее, а их требования к качеству дисперсии и постоянству от партии к партии продолжают расти. Оборудование и технология процесса должны идти в ногу.
Следующий вопрос: теперь, когда работает новая линия, насколько на самом деле улучшилась дисперсия и насколько более однородны гранулы? В следующей статье мы позволим тестовым данным говорить.
О компании Jolink Tech - Jolink Tech специализируется на исследованиях, разработке и производстве черного маточной смеси, предоставляя последовательные черные решения для труб, пленок, литья под давлением и кабельных применений. Оставить комментарий или отправить нам сообщение запросить образцы и технические данные.
Предыдущий:Нет больше данных
Следующий:Как производится мастербатч?
Связаться с нами
Телефон: + 86 757 8118 6668 / + 86 139 2320 6383
Горячая линия продаж: + 86 139 2320 6383
Адрес: № 55, Yong 'an Avenue, Guanyao, город Шишань, район Наньхай, город Фошань, провинция Гуандун, Китай.
Copyright © 2026 Гуандун Jolink Technology Co., Ltd.