ИЩИТЕ ТО, ЧТО ВЫ ХОТИТЕ
Стеклонаполненный нейлон: 0,1% влаги приходит перед температурой плавления
Время:2026-10-30
Серебряные полосы появляются на нейлоновой детали, наполненной стеклом, и первое движение на полу всегда одно и то же: повысить температуру. От 270 до 300. Становится только хуже. Два числа сидят наверху технологического листа, и их порядок имеет значение - сушка решает, сможет ли работа вообще работать; температура решает, насколько хорошо выглядит деталь
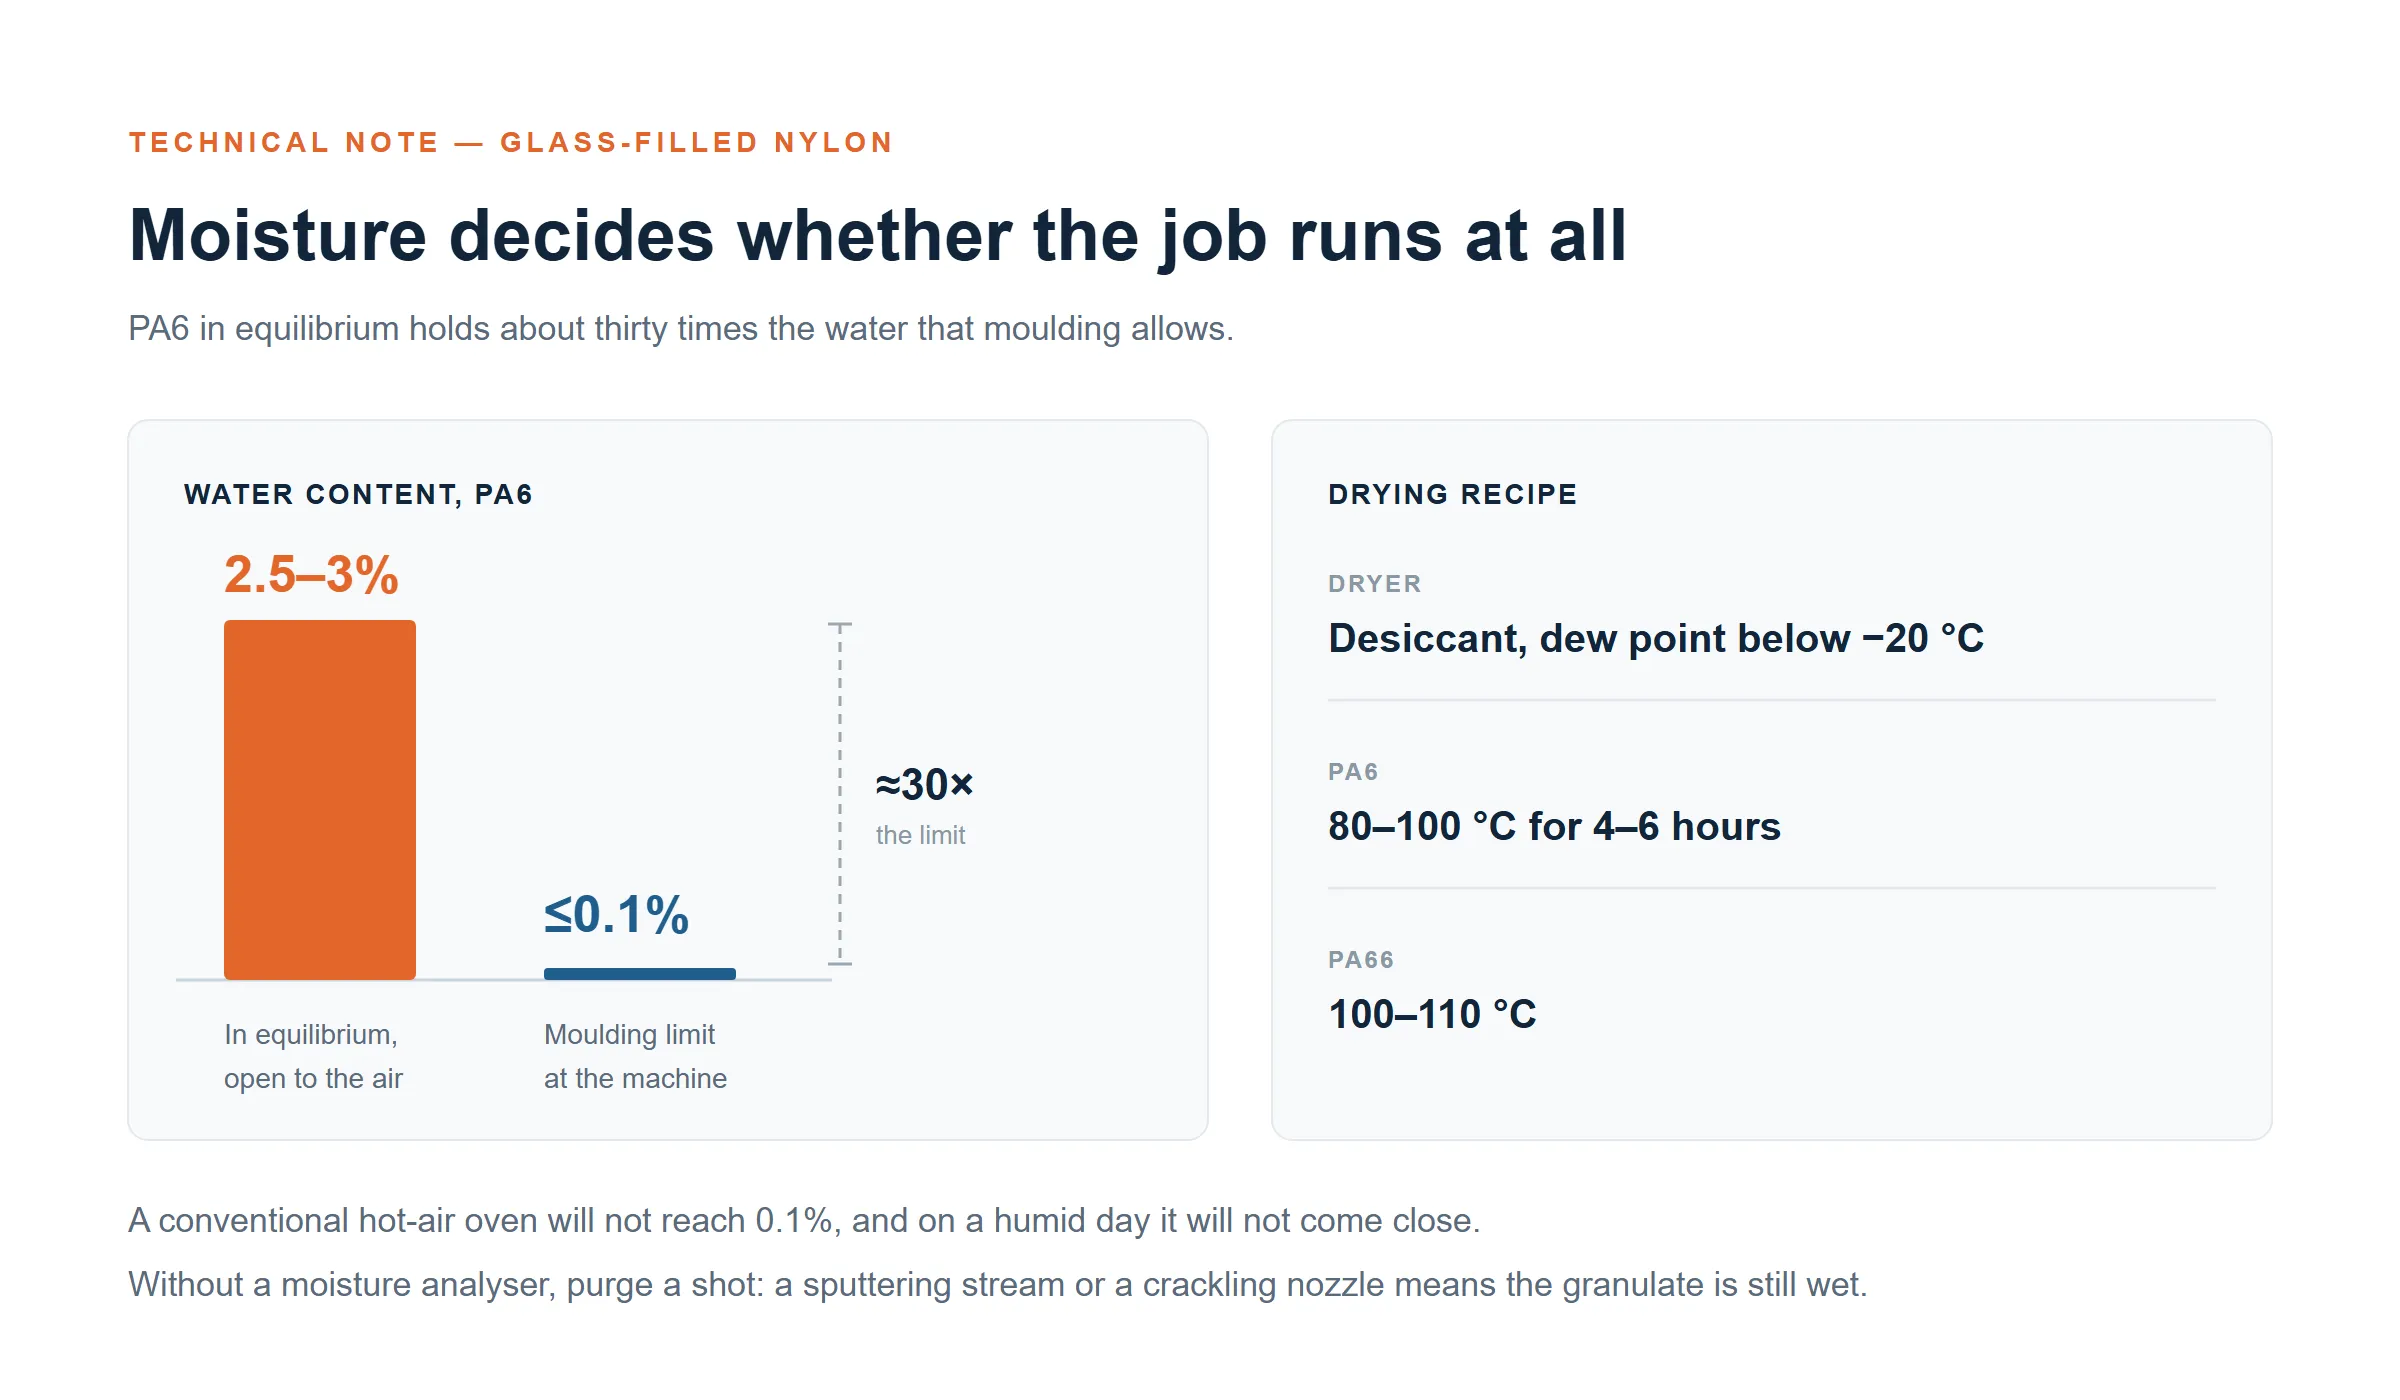
Рисунок 1. Разрыв - вот и вся проблема: 2,5-3% против предела 0,1%.
Сушка решает, будет ли работа работать вообще
PA поглощает воду. В равновесии влажность PA6 составляет 2,5-3%, в то время как формовка требует ≤ 0,1% - примерно в тридцать раз меньше. Обычная сушилка с горячим воздухом туда не попадет, и во влажный день она не приблизится. Используйте осушитель с точкой росы ниже -20 ° C. PA6: 80-100 ° C в течение 4-6 часов. PA66: 100-110 ° C.
Время не является критерием - измеренная влажность
Без анализатора влажности очистите выстрел: распыляемый поток, потрескивающее сопло, серебряные полосы на детали. Гранулят все еще влажный.
Заданная точка не температура расплава
Нагрев при сдвиге ставит расплав на 10-20 ° C выше настройки ствола, поэтому панель не говорит вам ничего полезного. Расплав PA6 + GF: 250-270 ° C. PA66 + GF: 270-300 ° C. Плесень при 80-100 ° C.
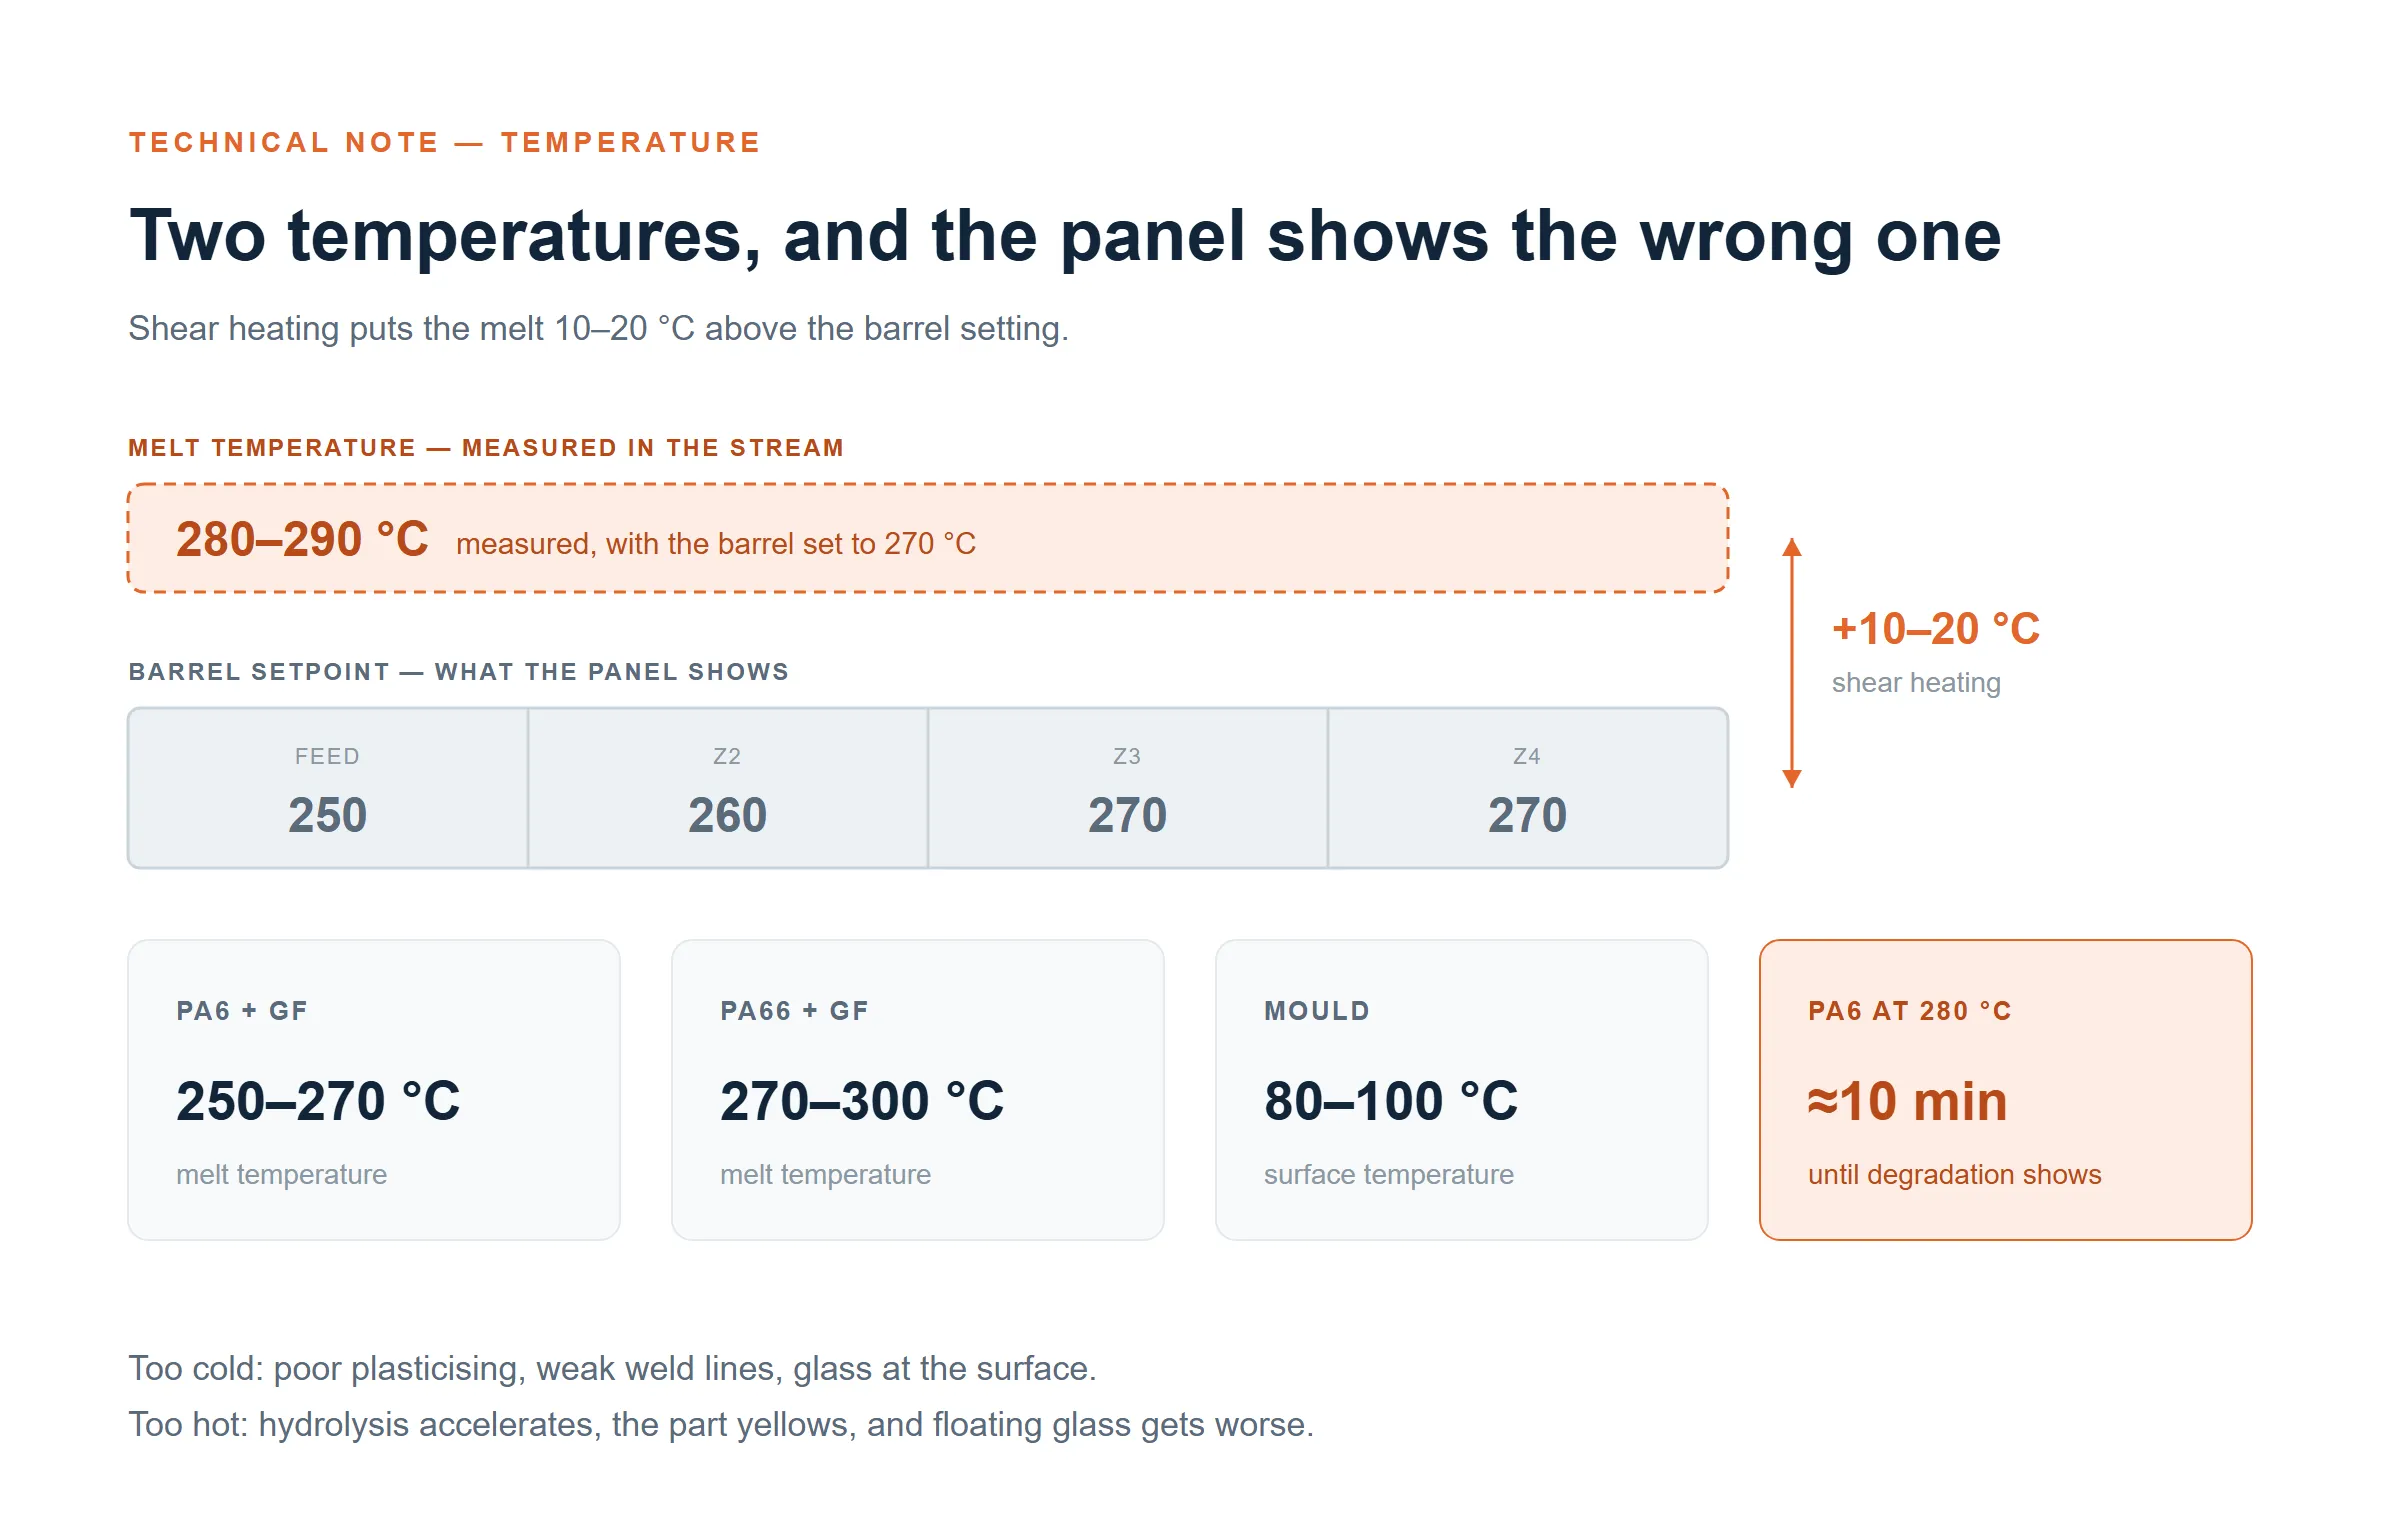 Рисунок 2 - Установленная точка - это то, что вы набрали; температура расплава - это то, что видит смола.
Слишком холодно, и вы получаете плохую пластификацию, слабые линии сварки и стекло на поверхности. Слишком жарко, и гидролиз ускоряется: молекулярная масса падает, деталь желтеет, а падающая вязкость ухудшает плавающее стекло.
Эти два вопроса являются одним
Если вода все еще присутствует, более высокая температура означает более быстрый гидролиз - материал разрушается в стволе еще до того, как он достигает полости. При 280 ° C PA6 заметно деградирует примерно через десять минут пребывания. Размер ствола до 1,5-2 × выстрел, продувка перед остановкой и падение температуры сопла. Не позволяйте ему сидеть там при варке.
Одна заметка о цвете
Носитель должен соответствовать базовой смоле - носителю PA для PA. Маточная смесь PE-носителя расслаивается и плавает. Маточная смесь также высушивается.
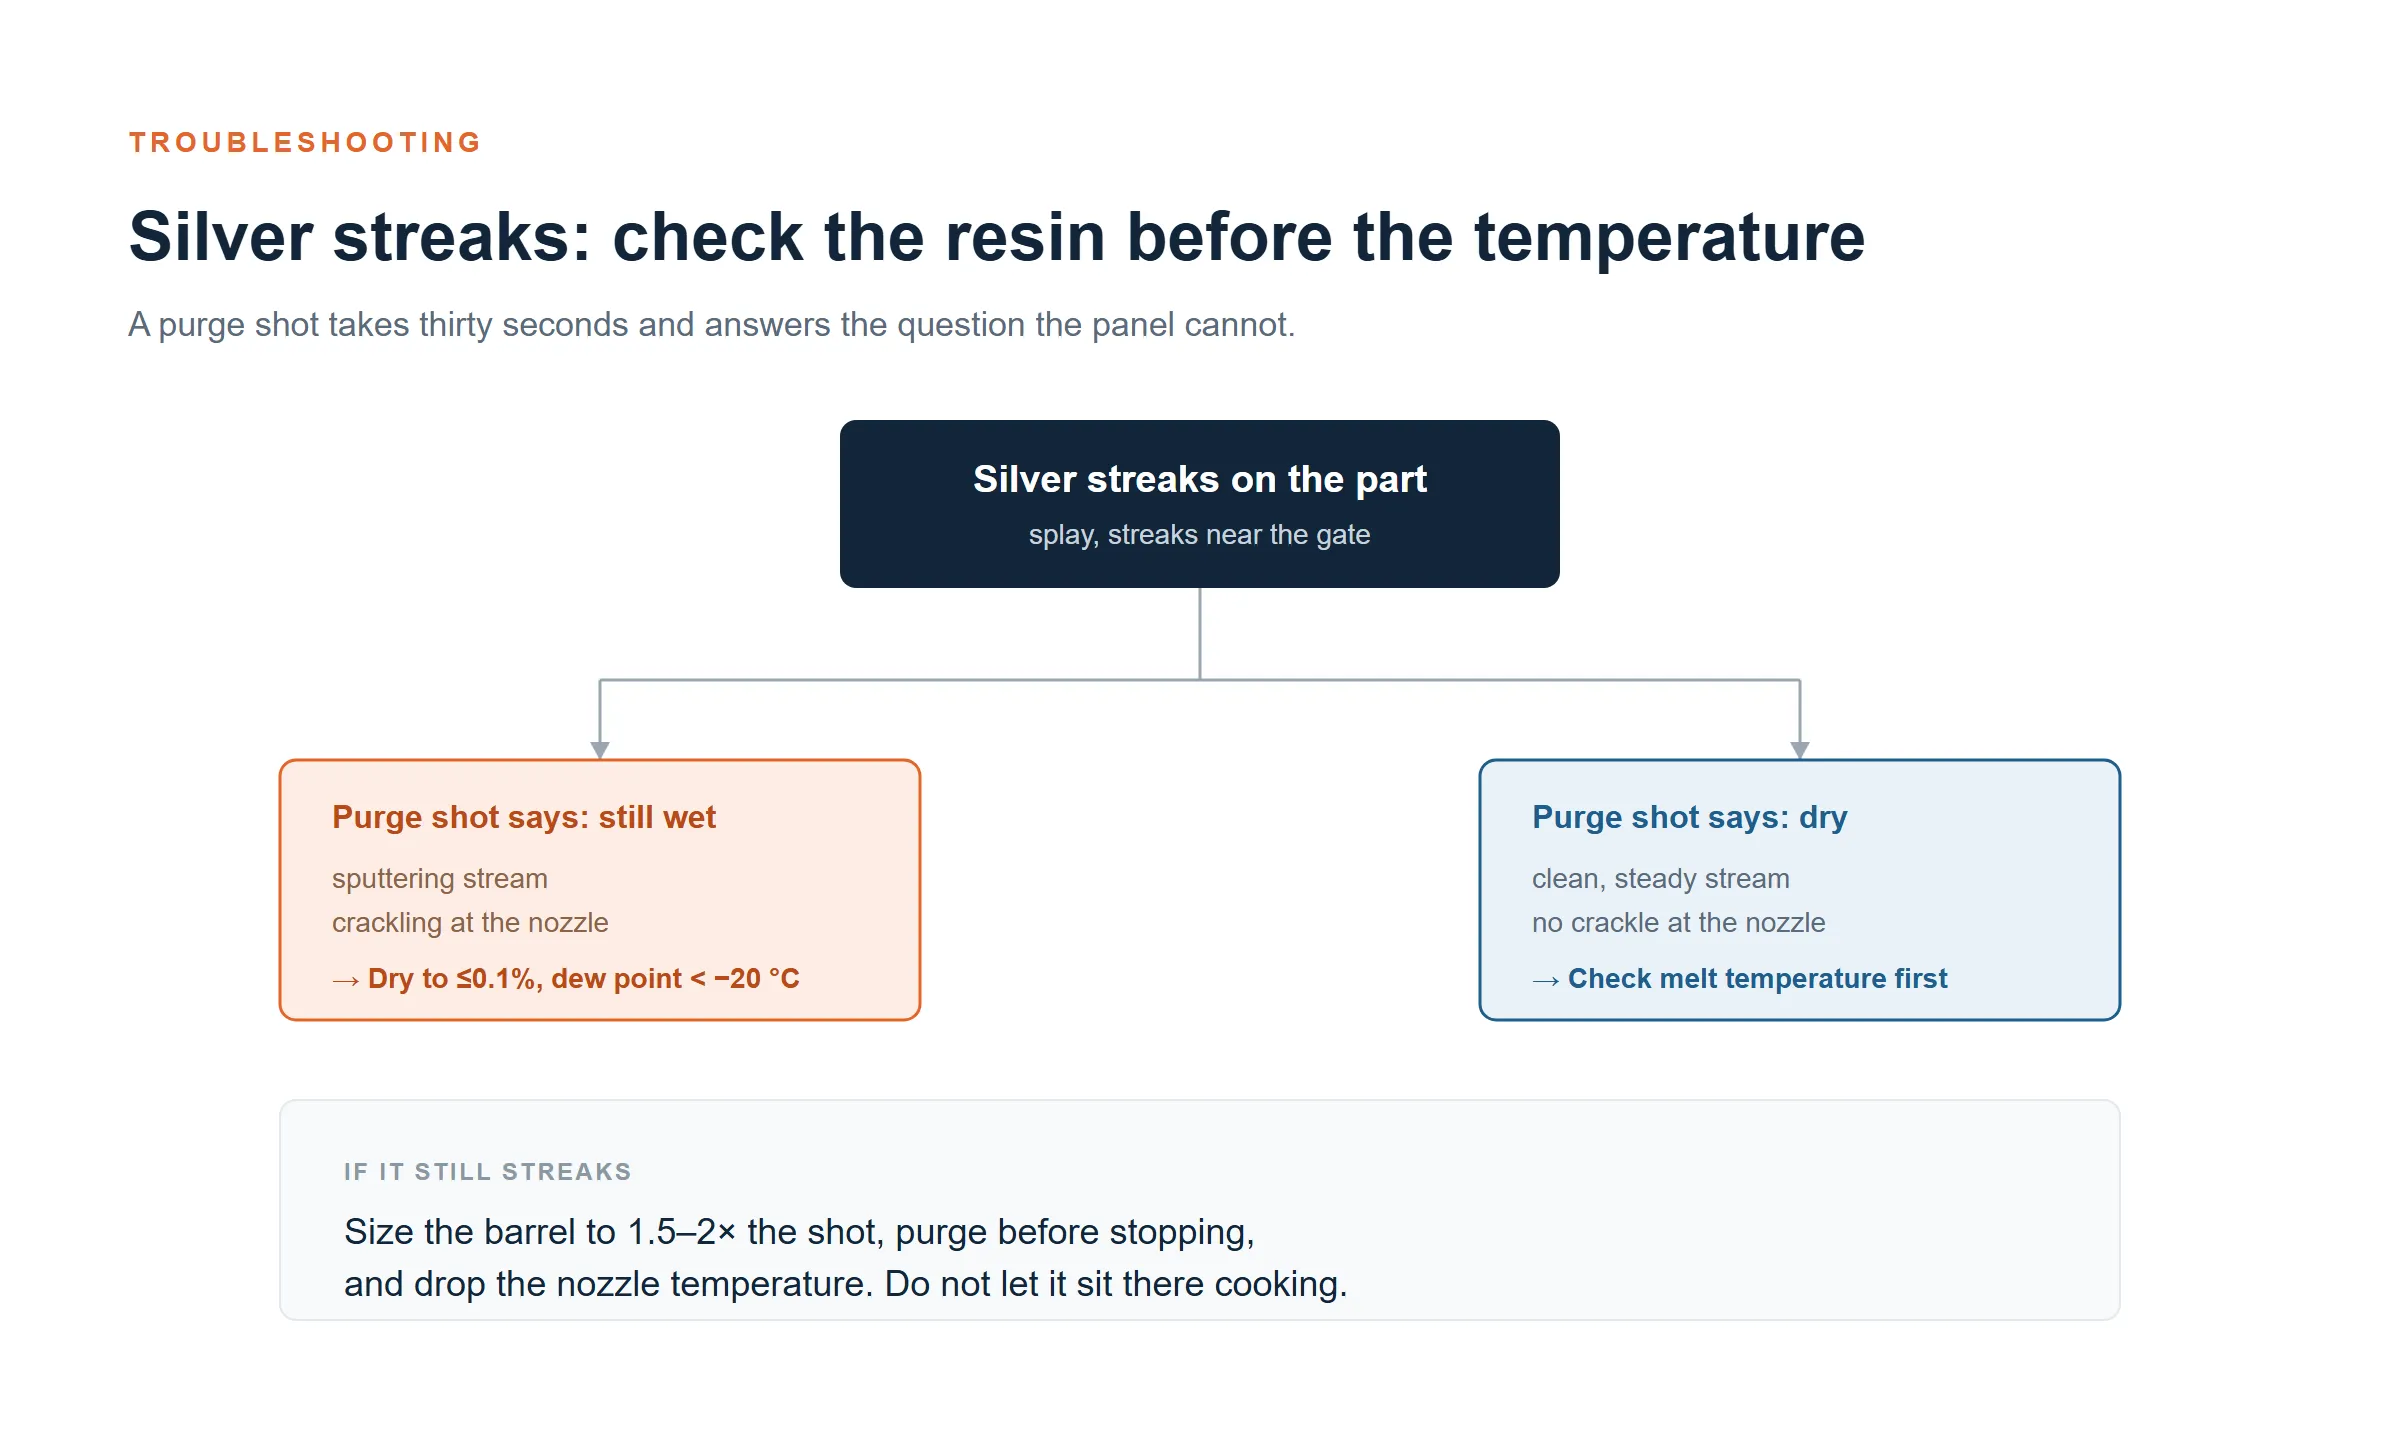
Рисунок 3 - Тридцать секунд у сопла превосходят час погони за настройками температуры.
Серебряные полосы появляются на нейлоновой детали, наполненной стеклом, и первое движение на полу всегда одно и то же: повысить температуру. От 270 до 300. Становится только хуже. Два числа сидят наверху технологического листа, и их порядок имеет значение - сушка решает, сможет ли работа вообще работать; температура решает, насколько хорошо выглядит деталь.
Рисунок 1. Разрыв - вот и вся проблема: 2,5-3% против предела 0,1%.
Сушка решает, будет ли работа работать вообще
PA поглощает воду. В равновесии влажность PA6 составляет 2,5-3%, в то время как формовка требует ≤ 0,1% - примерно в тридцать раз меньше. Обычная сушилка с горячим воздухом туда не попадет, и во влажный день она не приблизится. Используйте осушитель с точкой росы ниже -20 ° C. PA6: 80-100 ° C в течение 4-6 часов. PA66: 100-110 ° C.
Время не является критерием - измеренная влажность
Без анализатора влажности очистите выстрел: распыляемый поток, потрескивающее сопло, серебряные полосы на детали. Гранулят все еще влажный.
Заданная точка не температура расплава
Нагрев при сдвиге ставит расплав на 10-20 ° C выше настройки ствола, поэтому панель не говорит вам ничего полезного. Расплав PA6 + GF: 250-270 ° C. PA66 + GF: 270-300 ° C. Плесень при 80-100 ° C.
Рисунок 2 - Установленная точка - это то, что вы набрали; температура расплава - это то, что видит смола.
Слишком холодно, и вы получаете плохую пластификацию, слабые линии сварки и стекло на поверхности. Слишком жарко, и гидролиз ускоряется: молекулярная масса падает, деталь желтеет, а падающая вязкость ухудшает плавающее стекло.
Эти два вопроса являются одним
Если вода все еще присутствует, более высокая температура означает более быстрый гидролиз - материал разрушается в стволе еще до того, как он достигает полости. При 280 ° C PA6 заметно деградирует примерно через десять минут пребывания. Размер ствола до 1,5-2 × выстрел, продувка перед остановкой и падение температуры сопла. Не позволяйте ему сидеть там при варке.
Одна заметка о цвете
Носитель должен соответствовать базовой смоле - носителю PA для PA. Маточная смесь PE-носителя расслаивается и плавает. Маточная смесь также высушивается.
Рисунок 3 - Тридцать секунд у сопла превосходят час погони за настройками температуры.
Связаться с нами
Телефон: + 86 757 8118 6668 / + 86 139 2320 6383
Горячая линия продаж: + 86 139 2320 6383
Адрес: № 55, Yong 'an Avenue, Guanyao, город Шишань, район Наньхай, город Фошань, провинция Гуандун, Китай.
Copyright © 2026 Гуандун Jolink Technology Co., Ltd.